 Компоненты для автоматизации производственных процессов
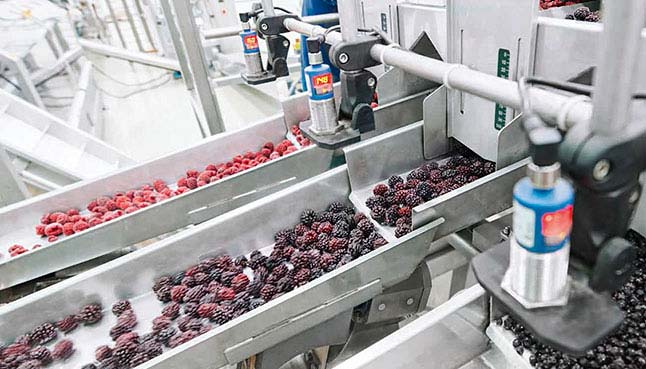
Одной из важнейших задач на производстве является учет перемещения объема продукта между различными технологическими участками. И если контроль объема прошедшего жидкого продукта можно осуществлять при помощи расходомеров с высокой точностью, то при транспортировке твердого неоднородного продукта измерение его расхода сопряжено с определенными трудностями. К такому продукту можно отнести: картофель, сахар-песок, ягоды, зерно, металлические заготовки, мусор и т.д. (см. рисунок 1).
При этом существует несколько способов транспортировки:
В рамках данной статьи мы рассмотрим способ измерения объемного расхода продукта при перемещении его ленточным транспортером, на базе ультразвуковых датчиков измерения расстояния mic+ фирмы Microsonic (Германия). Они обладают следующими преимуществами:
Измерение объемного расхода может быть организован следующим образом: ультразвуковой датчик устанавливается сверху и определяет высоту движущегося потока h. Зная ширину конвейерной ленты L, мы можем приблизительно определить площадь сечения потока S (см. рисунок 2):
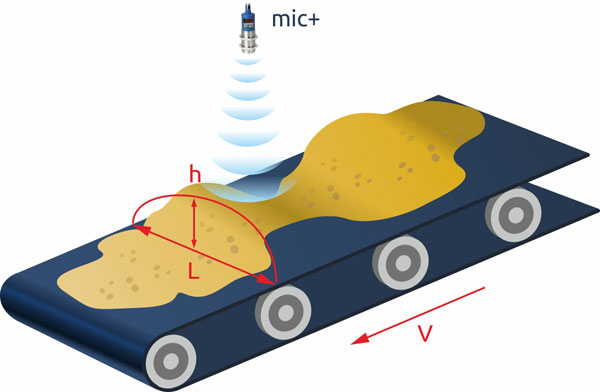
Далее, если управление происходит посредством преобразователя частоты, то с него можно считать выходную частоту f и перевести ее в линейную скорость перемещения продукта V, зависящую от диаметра ролика d и передаточного числа i редуктора (если он используется), без учета побочных факторов (скольжения электродвигателя, проскальзывание или растяжение ленты и так далее):
Исходя из этого, легко рассчитать искомый объемный расход продукта Q, перемножив формулы (1) и (2):
В данном случае, коэффициент К введен для упрощения — это константа, зависящая от характеристик транспортера.
Пример организации системы автоматики, позволяющей реализовать данный алгоритм расчета объёма материала, представлен на рисунке 3.
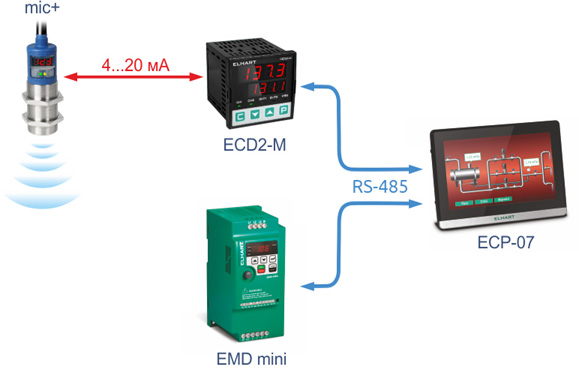
Панель оператора Elhart ECP-07 по интерфейсу RS-485 производит опрос преобразователя частоты Elhart EMD mini, получая данные о текущей выходной частоте вала двигателя, а также 2-х канального измерителя-регулятора Elhart ECD2-M, к одному из аналоговых входов которого подключен ультразвуковой датчик mic+ (ECD2-M выступает в качестве бюджетного 2-х канального ModBUS модуля ввода аналоговых сигналов, с дополнительной индикацией на дисплее и дискретными выходами для сигнализации о переполнении ленты). Математика расчета и отображение результатов происходит непосредственно на панели оператора.
Использование одного ультразвукового измерителя неверно, если продукт на ленте распределен неравномерно, или ширина ленты слишком большая. На рисунке 4а показан пример подобной ситуации — рассчитанный объемный расход будет очень сильно отличаться от реального. В свою очередь, на рисунке 4б показано измерение уже двумя датчиками: после вычисления системой среднего арифметического, расчет объемного расхода станет намного более достоверным.
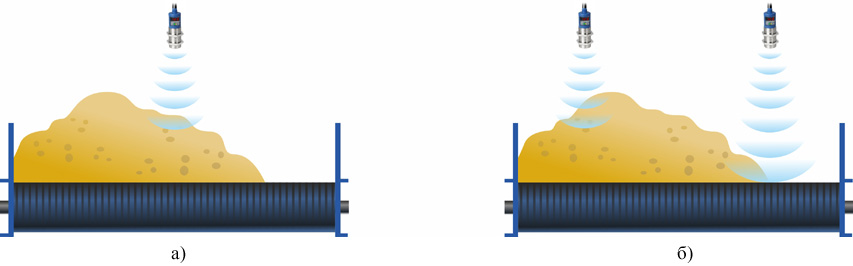
Таким образом, чем больше датчиков участвует в измерении, тем лучше. Однако выбор оптимального количества датчиков, требуемых для реализации подобной системы, будет зависеть от требования к точности вычисления расхода, от неравномерности распределения продута на ленте и от ширины самой ленты. Зачастую, это определяется экспериментально.
При использовании нескольких бесконтактных УЗ датчиков рядом друг с другом необходимо обеспечить расстояние монтажа между ними не менее, чем указанно в таблице 1.
| Модель УЗ датчика | Расстояние между УЗ датчиками |
|---|---|
| mic+ 25 | ≥ 0,35 м |
| mic+ 35 | ≥ 0,4 м |
| mic+ 130 | ≥ 1,1 м |
| mic+ 340 | ≥ 2,0 м |
| mic+ 600 | ≥ 4,0 м |
Если же соблюсти эти требования невозможно (датчики необходимо располагать ближе друг к другу), то показания одного датчика могут влиять на показания другого (см. рисунок 5).
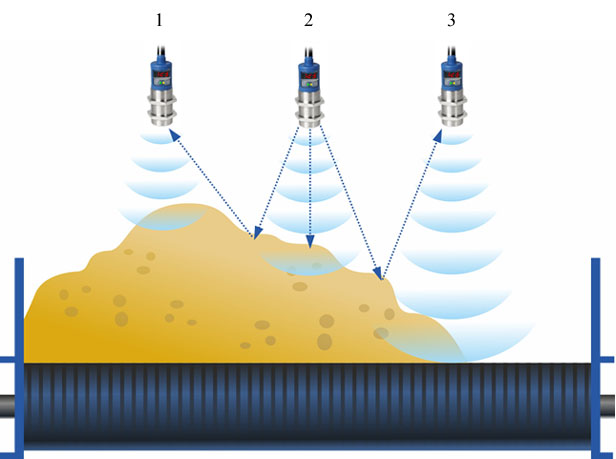
Для понимания процесса влияния, рассмотрим измерение системой поэтапно.
1-й этап: датчик №2 отправил ультразвуковой импульс, который конусообразно распространился в воздушной среде (более точно зона распространения ультразвуковой волны для разных моделей датчиков приведена в руководстве по эксплуатации;
2-й Ñ